Pinceau à revêtement silicone personnalisé | Projet français 2023

|
Produit |
Pinceau monobloc en silicone pour la cuisson |
|---|---|
|
Quantité de commande |
Commande initiale : 50 000 pièces |
|
Source |
Silicone solide de qualité alimentaire |
|
Spécifications clés |
Dureté: Rive A40 Résistance à la température : -40 °C à 230 °C |
|
Certifications |
GB 4806.11, RoHS, REACH, sans BPA |
|
Délai De Mise En Œuvre |
Évaluation DFM : H 24 |
Détails du projet
Une marque française d'ustensiles de cuisine, spécialisée dans les accessoires de qualité alimentaire pour un usage domestique, souhaitait développer un pinceau en silicone pour appliquer l'huile et étaler les sauces. Après avoir réalisé un prototype, le client a constaté que les poils se cassaient facilement à la base, que leurs extrémités étaient abîmées et que la jonction entre le manche et la tête du pinceau était fragile.

ZSR a réalisé une évaluation DFM en moins de 24 heures afin de remédier aux défauts de l'échantillon, en optimisant la structure des poils, les zones de connexion et la ventilation du moule pour améliorer la durabilité du produit tout en conservant son toucher doux.
Sur la base des résultats de l'analyse de fabrication (DFM), le projet est passé à la fabrication des moules et à la production d'échantillons, suivies d'une vérification de la qualité du premier lot avant la production en série.
Données de livraison
Évaluation de la conception pour la fabrication (DFM) en ingénierie

Racines de soies arrondies + éclaircissement progressif
Pour améliorer la résistance à la flexion des poils, ZSR a optimisé la base de chaque poil en la faisant passer d'un angle droit à un angle arrondi de 0.8 mm , en l'épaississant à 2.2 mm et en amincissant progressivement l'extrémité jusqu'à 1.2 mm. L'espacement des poils a été ajusté à 2.0 mm.
Les racines à angle droit des poils de la brosse subissent une tension concentrée, ce qui les rend sujettes au blanchiment et à la casse après des utilisations répétées. La structure aux angles arrondis répartit cette tension sur toute la circonférence de la racine, améliorant ainsi la résistance à la fatigue des poils. L'extrémité plus fine des poils permet une application douce et précise des huiles, évitant ainsi de rayer les ustensiles de cuisine.
Transition douce au niveau de la jonction manche-tête de brosse + Épaisseur de paroi uniforme
L'équipe d'ingénierie a ajouté une transition arrondie de 2.5 mm à la jonction manche-tête de brosse et a standardisé l'épaisseur de la paroi principale du corps du manche à 2.0 mm, réduisant ainsi les contraintes internes causées par des changements brusques d'épaisseur.
La variation brutale d'épaisseur de paroi entre le manche et la tête de brosse, associée à des vitesses de moulage et de refroidissement irrégulières, génère des contraintes internes résiduelles. Les flexions répétées visant à relâcher ces contraintes entraînent des fissures au niveau de la transition d'épaisseur. Une transition douce et en arc de cercle, combinée à une épaisseur de paroi uniforme, réduit d'emblée le risque de fissures.
Rainures de micro-aération dans la zone des poils
La densité des poils crée une cavité étroite, ce qui rend difficile l'évacuation de l'air lors du moulage et entraîne un remplissage insuffisant et la formation de bulles d'air à l'extrémité des poils. Pour améliorer le remplissage, les ingénieurs ont créé des micro-rainures de ventilation de 0.02 mm de profondeur dans la cavité du moule à poils.
La cavité étroite qui maintient les poils emprisonne l'air lors du remplissage, ce qui peut facilement entraîner des manques de matière et la formation de bulles d'air. L'ajout de rainures d'aération dans la cavité du moule permet à l'air de s'échapper avec le flux de matière, garantissant ainsi la formation de chaque poil intact.
Fabrication de moules, production d'échantillons et vérification de la qualité

Traitement du moule
Le groupe ZSR dispose de 10 centres d'usinage CNC de pointe et de 4 machines d'électroérosion pour la fabrication de moules pour brosses à revêtement silicone. La cavité est polie miroir et les zones de haute précision, telles que les poils fins de la brosse et les trous de suspension, sont usinées avec précision.

Moulage de silicone
La production est assurée par 48 presses à mouler les solides , 12 presses à mouler les liquides et 13 presses à injecter le silicone , permettant la fabrication rapide de 25 000 brosses à revêtement silicone en 20 jours . Plus de 10 lignes d'impression et de pulvérisation permettent également d'imprimer des logos ou des motifs sur les brosses en silicone.

Vulcanisation secondaire
Après moulage, les brosses à revêtement en silicone subissent une vulcanisation secondaire à 200 °C pendant 2 heures.
Le processus de durcissement secondaire élimine les composés volatils à petites molécules du silicone, réduit l'odeur du produit et garantit que les brosses répondent aux normes de sécurité pour le contact alimentaire.
Contrôle de la qualité
|
Test |
État |
Critères d'acceptation |
Résultat |
|---|---|---|---|
|
Test de fatigue par flexion des poils |
Flexion répétée des poils pendant 5 000 cycles |
Aucune fissure, cassure ou blanchiment évident à la base des soies ; les soies restent intactes |
Passé |
|
Test de résistance à la température des poils |
20 cycles de température haute-basse entre -40°C et 230°C |
Aucune déformation, fissuration, durcissement ni modification notable des performances. |
Passé |
|
Test de flexion de l'articulation de la poignée |
Flexion répétée au niveau de la jonction entre la poignée et la tête de brosse pendant 3 000 cycles |
Aucune fissure, blanchiment ou desserrement structurel dans la zone de connexion |
Passé |
|
Essai de traction par trou suspendu |
Suspendre un poids de 2 kg au trou pendant 24 heures |
Aucune déchirure, déformation ou fissure au niveau du trou de suspension |
Passé |
|
Inspection d'intégrité du moulage à poils |
Observation microscopique des extrémités des soies et des racines |
Poils intacts, aucune perte de matière, ni bulles, ni bavures |
Passé |
|
Test de performance d'étalement |
Étaler continuellement de la graisse et des sauces |
Revêtement uniforme ; poils souples, ne se déforment pas et ne tombent pas facilement |
Passé |
|
Inspection de précision dimensionnelle |
Longueur totale, longueur des poils, largeur du manche mesurées à l'aide d'un pied à coulisse et d'une machine de mesure optique |
Toutes les dimensions clés sont contrôlées avec une tolérance de ±0.15 mm. |
Passé |
|
Inspection visuelle |
Inspection visuelle à 100 % des produits |
Aucune bulle, aucun manque de matériau, aucune rayure ni aucune marque de retrait visible |
Passé |
Les échantillons de production ont satisfait aux exigences de résistance à la fatigue des poils, à la température, à la jonction du manche, au trou de suspension, à l'intégrité du moulage, à l'étalement, aux dimensions et à l'examen visuel. En particulier, aucune fissure ni cassure n'a été observée après 5 000 cycles de flexion des poils.
Produit connexe : brosse en silicone
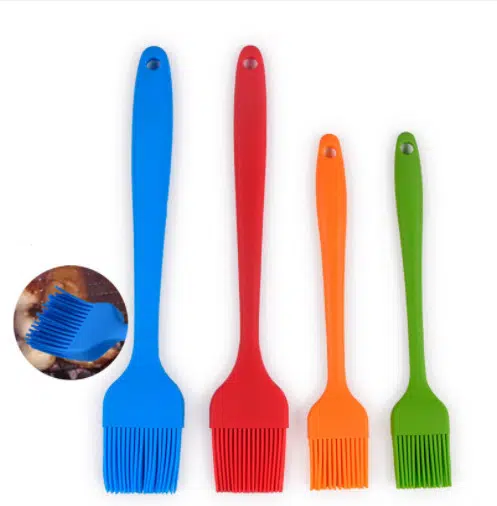


Avis et commentaires des clients
« Merci infiniment pour la livraison si rapide. La brosse est vraiment magnifique. Mes clients l'adorent. » Cette cliente française est restée en contact avec ZSR et a passé commande de sacs alimentaires en silicone personnalisés en juin 2025.

Brosse à revêtement en silicone personnalisée
Solutions OEM et ODM pour les marques, les détaillants, les grossistes et les vendeurs en ligne. Pinceaux à revêtement en silicone de qualité alimentaire conformes aux normes RoHS/REACH.
Autre projet


Pour la production à l'échelle industrielle, le groupe ZSR exploite également un service dédié au moulage par compression du silicone pour les pièces en silicone sur mesure.
