Pennello personalizzato per rivestimento in silicone | Progetto Francia 2023

|
Prodotto |
Pennello monoblocco in silicone per rivestimento da forno |
|---|---|
|
Quantità di ordine |
Ordine iniziale: 40,000 pezzi |
|
Materiale |
Silicone solido per uso alimentare |
|
Specifiche chiave |
Durezza: Riva A40 Resistenza alla temperatura : da -40 °C a 230 °C |
|
Certificazione |
GB 4806.11, RoHS, REACH, senza BPA |
|
Tempi Di Consegna |
Valutazione DFM: 24h |
Dettagli del progetto
Un marchio francese di utensili da cucina per la pasticceria, specializzato in prodotti alimentari per uso domestico, desiderava sviluppare un pennello in silicone per spennellare l'olio e spalmare le salse. Dopo aver realizzato il prototipo del design originale, il cliente ha scoperto che le setole tendevano a rompersi alla base, che le punte delle setole presentavano delle mancanze di materiale e che il punto di giunzione tra il manico e la testina del pennello era soggetto a crepe.

ZSR ha completato una valutazione DFM entro 24 ore per affrontare le carenze del campione, ottimizzando la struttura delle setole, le aree di connessione e lo sfiato dello stampo per migliorare la durata del prodotto mantenendone al contempo la morbidezza.
In base ai risultati del DFM, il progetto è passato alla realizzazione degli stampi e alla produzione dei campioni, seguite dalla verifica della qualità del primo lotto prima della produzione di massa.
Dati di consegna
Valutazione DFM in ambito ingegneristico

Radici delle setole arrotondate + diradamento graduale
Per migliorare la resistenza alla flessione delle setole, ZSR ha ottimizzato tutte le radici delle setole, trasformandole da angoli retti a angoli arrotondati di 0.8 mm , ispessendo la radice a 2.2 mm e assottigliando gradualmente la punta fino a 1.2 mm. La spaziatura tra le setole è stata regolata a 2.0 mm.
Le radici ad angolo retto delle setole del pennello sono soggette a una concentrazione di stress, che le rende inclini a sbiancarsi e rompersi dopo ripetute sollecitazioni. La struttura con angoli arrotondati distribuisce lo stress lungo l'intera circonferenza della radice, migliorando la resistenza alla fatica delle setole. Le punte più sottili delle setole consentono un'applicazione delicata e uniforme degli oli, evitando di graffiare gli utensili da cucina.
Transizione fluida nel punto di connessione tra manico e testina della spazzola + spessore uniforme delle pareti
Il team di ingegneri ha aggiunto una transizione arrotondata di 2.5 mm nel punto di connessione tra manico e testina e ha standardizzato lo spessore della parete del corpo principale del manico a 2.0 mm, riducendo le sollecitazioni interne causate da bruschi cambiamenti di spessore.
Il brusco cambiamento di spessore della parete tra il manico e la testina della spazzola, unito a velocità di stampaggio e raffreddamento non uniformi, genera tensioni interne residue. La ripetuta flessione necessaria per rilasciare queste tensioni porta alla formazione di crepe nel punto di transizione dello spessore. Una transizione graduale e ad ampio arco, combinata con uno spessore uniforme della parete, riduce il rischio di crepe fin dall'inizio.
Micro-scanalature di ventilazione nella zona delle setole
Le setole dense creano una cavità stretta, rendendo difficile la fuoriuscita dell'aria durante lo stampaggio, con conseguente insufficiente quantità di materiale e formazione di bolle d'aria sulle punte delle setole. Gli ingegneri hanno creato delle micro-scanalature di ventilazione profonde 0.02 mm nella cavità dello stampo delle setole per migliorare il riempimento del materiale.
La cavità delle setole sottili intrappola l'aria durante il riempimento del materiale, causando facilmente carenze di materiale e bolle d'aria. L'aggiunta di scanalature di ventilazione nella cavità dello stampo consente all'aria di fuoriuscire con il flusso del materiale, garantendo che ogni setola si formi intatta.
Realizzazione di stampi, produzione di campioni e verifica della qualità

Lavorazione dello stampo
ZSR Group è dotata di 10 centri di lavoro CNC avanzati e 4 macchine EDM per la produzione di stampi per pennelli con rivestimento in silicone. La cavità viene lucidata a specchio e le aree ad alta precisione, come le setole sottili del pennello e i fori di sospensione, vengono lavorate con precisione.

Stampaggio in silicone
La produzione è supportata da 48 macchine per lo stampaggio di materiali solidi , 12 macchine per lo stampaggio di materiali liquidi e 13 macchine per lo stampaggio a iniezione di silicone , che consentono di stampare rapidamente 25,000 pennelli con rivestimento in silicone in 20 giorni . Oltre 10 linee di produzione per la stampa e la verniciatura permettono inoltre di stampare loghi o motivi sui pennelli in silicone.

Vulcanizzazione secondaria
Dopo lo stampaggio, le spazzole con rivestimento in silicone vengono sottoposte a una vulcanizzazione secondaria a 200 °C per 2 ore.
Il processo di polimerizzazione secondaria rimuove le sostanze volatili a basso peso molecolare dal silicone, riduce l'odore del prodotto e garantisce che i pennelli soddisfino gli standard di sicurezza per il contatto con gli alimenti.
Ispezione di qualità
|
Test |
Condizioni dell'oggetto |
Criteri di accettazione |
Risultato |
|---|---|---|---|
|
Test di fatica con setole piegate |
Ripetute flessioni delle setole per 5,000 cicli |
Nessuna crepa, rottura o evidente sbiancamento alla base delle setole; le setole rimangono intatte. |
Passare |
|
Test di resistenza alla temperatura delle setole |
20 cicli di temperatura alta-bassa tra -40 °C e 230 °C |
Nessuna deformazione, crepa, indurimento o evidente cambiamento delle prestazioni |
Passare |
|
Test di flessione dell'articolazione della maniglia |
Flessioni ripetute nel punto di giunzione tra manico e testina della spazzola per 3,000 cicli. |
Nessuna crepa, sbiancamento o allentamento strutturale nella zona di collegamento. |
Passare |
|
Prova di trazione del foro di sospensione |
Appendere un peso di 2 kg al foro per 24 ore. |
Nessuno strappo, deformazione o crepa nel foro per appenderlo |
Passare |
|
Ispezione di integrità dello stampaggio delle setole |
Osservazione microscopica delle punte e delle radici delle setole |
Setole intatte, nessuna carenza di materiale, bolle o sbavature. |
Passare |
|
Test di prestazione di diffusione |
Spalmatura continua con grassi e salse |
Rivestimento uniforme; setole morbide, che non si staccano né si deformano facilmente. |
Passare |
|
Ispezione di precisione dimensionale |
Lunghezza totale, lunghezza delle setole, larghezza del manico misurate con calibro e macchina di misurazione a visione |
Tutte le dimensioni principali sono controllate entro una tolleranza di ±0.15 mm. |
Passare |
|
Ispezione visuale |
Ispezione visiva al 100% dei prodotti |
Nessuna bolla, mancanza di materiale, graffi o segni di cedimento evidenti. |
Passare |
I campioni di produzione hanno superato i controlli specificati relativi a fatica delle setole, resistenza alla temperatura, giunzione del manico, foro di sospensione, integrità dello stampaggio, prestazioni di diffusione, dimensioni e ispezione visiva. In particolare, non sono state osservate crepe o rotture dopo 5,000 cicli di flessione delle setole.
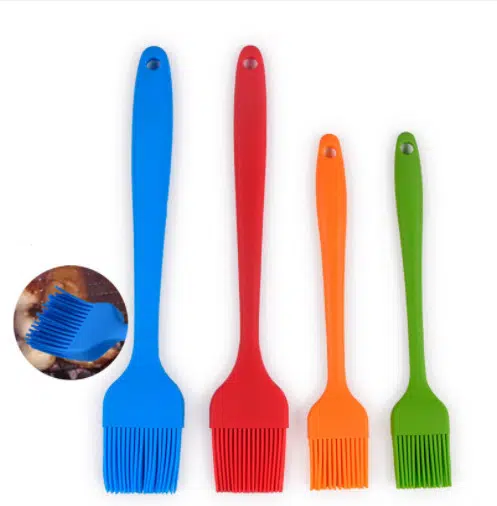
Prodotto correlato: Pennello in silicone


Recensioni e feedback dei clienti
“Grazie mille per la rapidità con cui mi avete consegnato il prodotto. Inoltre, il pennello è davvero bellissimo. Piace a tutti i miei clienti.” La cliente francese è tuttora in contatto con ZSR e a giugno 2025 ha effettuato un ordine per sacchetti alimentari in silicone personalizzati.

Pennello personalizzato per rivestimento in silicone
Soluzioni OEM e ODM per marchi, rivenditori, grossisti e venditori online. Pennelli con rivestimento in silicone per uso alimentare, conformi alle normative RoHS/REACH.
Altro progetto


Per la produzione su scala industriale, ZSR Group offre anche un servizio dedicato di stampaggio a compressione del silicone per la realizzazione di componenti in silicone personalizzati.
