Kwast voor het coaten met siliconen op maat | Frans project 2023

|
Product |
Bakkwast van siliconen uit één stuk |
|---|---|
|
Bestelhoeveelheid |
Eerste bestelling: 40,000 stuks |
|
Materiaal |
Voedselveilig massief siliconen |
|
Belangrijkste specificaties |
Hardheid: Wal A40 Temperatuurbestendigheid : -40°C tot 230°C |
|
Certificering |
GB 4806.11, RoHS, REACH, BPA-vrij |
|
Levertijd |
DFM-evaluatie: 24 uur |
project details
Een Frans merk voor bakbenodigdheden, gespecialiseerd in voedselveilige keukengereedschappen voor thuisgebruik, wilde een siliconen kwast ontwikkelen voor het insmeren met olie en het uitsmeren van sauzen. Na het prototypen van het oorspronkelijke ontwerp ontdekte de klant dat de borstelharen aan de basis gemakkelijk afbraken, dat er materiaal ontbrak aan de uiteinden van de borstelharen en dat de verbinding tussen het handvat en de borstelkop scheurtjes vertoonde.

ZSR voltooide binnen 24 uur een DFM-beoordeling om de tekortkomingen van het monster aan te pakken. Hierbij werden de borstelstructuur, de verbindingspunten en de ontluchting van de mal geoptimaliseerd om de duurzaamheid van het product te verbeteren en tegelijkertijd de zachte textuur te behouden.
Op basis van de DFM-resultaten ging het project verder met het maken van mallen en het produceren van prototypes, gevolgd door een kwaliteitscontrole van de eerste batch vóór de massaproductie.
Leveringsgegevens
Technische DFM-beoordeling

Afgeronde borstelwortels + geleidelijke uitdunning
Om de buigvastheid van de borstelharen te verbeteren, heeft ZSR alle borstelwortels geoptimaliseerd van een rechte hoek naar een afgeronde hoek van 0.8 mm , de wortel verdikt tot 2.2 mm en de punt geleidelijk dunner gemaakt tot 1.2 mm. De afstand tussen de borstelharen werd aangepast tot 2.0 mm.
De haaks geplaatste haarwortels van de kwast staan onder geconcentreerde spanning, waardoor ze na herhaaldelijk gebruik snel wit worden en breken. De afgeronde hoeken verdelen de spanning over de gehele omtrek van de haarwortel, waardoor de haartjes beter bestand zijn tegen vermoeiing. De dunnere haarpunten zorgen voor een soepele en zachte applicatie van oliën, waardoor krassen op bakgerei worden voorkomen.
Vloeiende overgang bij de verbinding tussen handvat en borstelkop + uniforme wanddikte
Het engineeringteam heeft een afgeronde overgang van 2.5 mm aangebracht bij de verbinding tussen de steel en de borstelkop en de wanddikte van het hoofdgedeelte van de steel gestandaardiseerd op 2.0 mm, waardoor interne spanningen als gevolg van abrupte dikteveranderingen worden verminderd.
De abrupte verandering in wanddikte van het handvat naar de borstelkop, in combinatie met inconsistente vorm- en afkoelsnelheden, genereert interne restspanning. Herhaaldelijk buigen om deze spanning te verlichten leidt tot scheurvorming op het punt waar de wanddikte verandert. Een vloeiende overgang met een grote boog, gecombineerd met een uniforme wanddikte, vermindert het risico op scheurvorming vanaf het begin.
Microventilatiegroeven in het borstelgedeelte
Door de dichte borstelharen ontstaat een smalle holte, waardoor lucht tijdens het vormen moeilijk kan ontsnappen. Dit leidt tot onvoldoende materiaal en luchtbellen aan de uiteinden van de borstelharen. Ingenieurs hebben microventilatiegroeven van 0.02 mm diep in de matrijs voor de borstelharen aangebracht om de materiaalvulling te verbeteren.
De smalle borstelholte houdt lucht vast tijdens het vullen met materiaal, wat gemakkelijk kan leiden tot materiaaltekorten en luchtbellen. Door ventilatiegroeven in de matrijs te plaatsen, kan de lucht met de materiaalstroom ontsnappen, waardoor elke borstel intact wordt gevormd.
Matrijzen maken, monsterproductie en kwaliteitscontrole

Vormverwerking
ZSR Group beschikt over 10 geavanceerde CNC-bewerkingscentra en 4 EDM-machines voor het maken van mallen voor siliconencoatingborstels. De matrijs wordt spiegelglad gepolijst en zeer nauwkeurige onderdelen zoals fijne borstelharen en ophanggaten worden precies bewerkt.

Siliconen gieten
De productie wordt ondersteund door 48 machines voor het vormen van vaste stoffen , 12 machines voor het vormen van vloeibare stoffen en 13 spuitgietmachines voor siliconen , waardoor binnen 20 dagen 25,000 siliconen coatingborstels kunnen worden geproduceerd . Meer dan 10 print- en spuitlijnen maken het bovendien mogelijk om logo's of patronen op de siliconenborstels aan te brengen.

Secundaire vulkanisatie
Na het vormen ondergaan de siliconen coatingborstels een secundaire vulkanisatie bij 200 °C gedurende 2 uur.
Het secundaire uithardingsproces verwijdert vluchtige stoffen met kleine moleculen uit de siliconen, vermindert de geur van het product en zorgt ervoor dat de borstels voldoen aan de veiligheidsnormen voor contact met levensmiddelen.
Kwaliteitsinspectie
|
Test |
Staat van het product |
Acceptatiecriteria |
Resultaat |
|---|---|---|---|
|
Buigvermoeidheidstest van de borstelharen |
Het herhaaldelijk buigen van de borstelharen gedurende 5,000 cycli. |
Geen scheuren, breuken of duidelijke verkleuring bij de haarwortels; de haren blijven intact. |
Passeren |
|
Temperatuurbestendigheidstest van de borstelharen |
20 temperatuurcycli met afwisselend hoge en lage temperaturen tussen -40°C en 230°C. |
Geen vervorming, scheuren, verharding of merkbare verandering in prestaties. |
Passeren |
|
Buigproef van het handvatgewricht |
Herhaaldelijk buigen van het scharnierpunt tussen handvat en borstelkop gedurende 3,000 cycli. |
Geen scheuren, verkleuring of structurele loslating in het verbindingsgebied. |
Passeren |
|
Trekproef voor ophanggaten |
Hang een gewicht van 2 kg gedurende 24 uur aan het gat. |
Het ophanggat mag niet scheuren, vervormen of barsten vertonen. |
Passeren |
|
Integriteitsinspectie van de borstelvorm |
Microscopische observatie van borstelhaartjes en wortels |
Borstelharen intact, geen materiaaltekort, geen luchtbellen of bramen. |
Passeren |
|
Test voor verspreidingsprestaties |
Continu insmeren met vet en sauzen |
Gelijkmatige coating; zachte borstelharen die niet gemakkelijk loslaten of vervormen. |
Passeren |
|
Dimensionale precisie-inspectie |
Totale lengte, borstellengte en handvatbreedte gemeten met een schuifmaat en een visuele meetmachine. |
Alle belangrijke afmetingen worden binnen een tolerantie van ±0.15 mm gecontroleerd. |
Passeren |
|
Visuele inspectie |
100% visuele inspectie van producten |
Geen luchtbellen, materiaaltekort, krassen of duidelijke krimpverschijnselen. |
Passeren |
De productiemonsters hebben de gespecificeerde inspecties op borstelvermoeidheid, temperatuurbestendigheid, handvatverbinding, ophanggat, vormintegriteit, spreidingsvermogen, afmetingen en visuele inspectie doorstaan. In het bijzonder werden na 5,000 buigcycli van de borstelharen geen scheuren of breuken waargenomen.
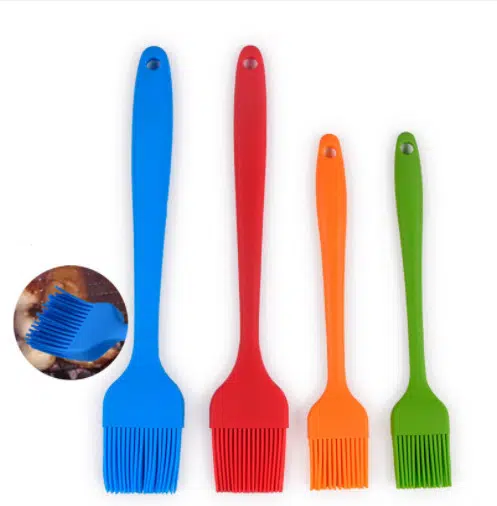
Gerelateerd siliconenborstelproduct


Klantenrecensies en feedback
“Hartelijk dank voor de snelle levering van het product. De borstel is trouwens echt prachtig. Mijn klanten zijn er allemaal dol op.” De Franse klant houdt nog steeds contact met ZSR en plaatste in juni 2025 een bestelling voor siliconen voedselzakken op maat.

Op maat gemaakte siliconen coatingborstel
OEM- en ODM-oplossingen voor merken, detailhandelaren, groothandels en e-commercebedrijven. Siliconen coatingborstels van voedselkwaliteit die voldoen aan de RoHS/REACH-richtlijnen.
Ander project


Voor industriële productie beschikt ZSR Group ook over een speciale dienst voor het persen van siliconenonderdelen op maat.
