Силикон или ТПУ: что лучше выбрать?
Силикон и ТПУ (термопластичный полиуретан) — два самых популярных эластичных материала, используемых в чехлах для мобильных телефонов, носимых аксессуарах, детских товарах, спортивной защитной экипировке и других областях. Каждый из них обладает преимуществами с точки зрения мягкости, износостойкости, термостойкости, стоимости и дизайна. В этой статье представлено всестороннее сравнение этих материалов, охватывающее такие аспекты, как эксплуатационные характеристики, совместимость с производством и удобство использования, что помогает брендам, инженерам и потребителям найти оптимальное решение.
Что такое СИЛИКОН?
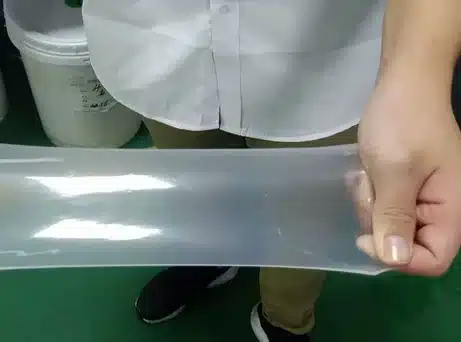
Силикон — полимерное органическое соединение, состоящее в основном из полидиметилсилоксана.
Это превосходный высокотемпературный эластичный материал. Силикон – это кремнийорганическое соединение, содержащее связи Si-C и как минимум одну органическую группу, непосредственно связанную с атомом кремния. Соединения, в которых органические группы связаны с атомами кремния через молекулы кислорода, серы, азота или другие, также обычно считаются кремнийорганическими соединениями. Этот полимерный силиконовый эластомер мягкий, гладкий и устойчив к экстремальным температурам. Он не разлагается под воздействием ультрафиолетового излучения и озона. Силикон обладает превосходной термостойкостью, радиационной стойкостью и атмосферостойкостью по сравнению с другими полимерами.
Что такое ТПУ?
Термопластичный полиуретановый эластомер, также известный как термопластичный полиуретановый каучук (ТПУ), представляет собой сегментированный линейный полимер (AB)n-типа.
A – это высокомолекулярный (1000–6000) сложный или простой полиэфир, B – диол с 2–12 линейными атомами углерода, а химическая структура между сегментами AB представляет собой диизоцианат. Термопластичный полиуретановый каучук сшит межмолекулярными водородными связями или слабыми сшивками между макромолекулярными цепями. Обе структуры сшивки обратимы при повышении или понижении температуры. В расплавленном состоянии или растворе межмолекулярные силы ослабевают.
Однако при охлаждении или испарении растворителя сильные межмолекулярные силы восстанавливают связи, возвращая исходные свойства твердого вещества.

Этот материал сочетает в себе эластичность резины и технологичность пластика, обеспечивая регулируемые механические свойства в диапазоне твёрдости по Шору от 60А до 80D. Он широко используется в производстве обуви, автомобильных уплотнителей, чехлов для мобильных телефонов, оболочек проводов и медицинских приборов.
Почему стоит выбрать силикон, а не ТПУ?
Выбор между силиконом и ТПУ зависит от конкретных потребностей. Эти два материала существенно различаются по свойствам и сферам применения.
Термопластичный полиуретан ( ТПУ ) сочетает в себе эластичность резины и технологические свойства пластика. Он обладает широким диапазоном твердости (по Шору А 60-95), выдающейся износостойкостью и механической прочностью, что делает его подходящим для применений, требующих высокой эластичности и износостойкости.
Силикон , основанный на кремний-кислородных цепочках, обладает более широким диапазоном термостойкости (от -60°C до 230°C) и исключительной химической стабильностью, что делает его пригодным для экстремальных температур и сложных химических сред.
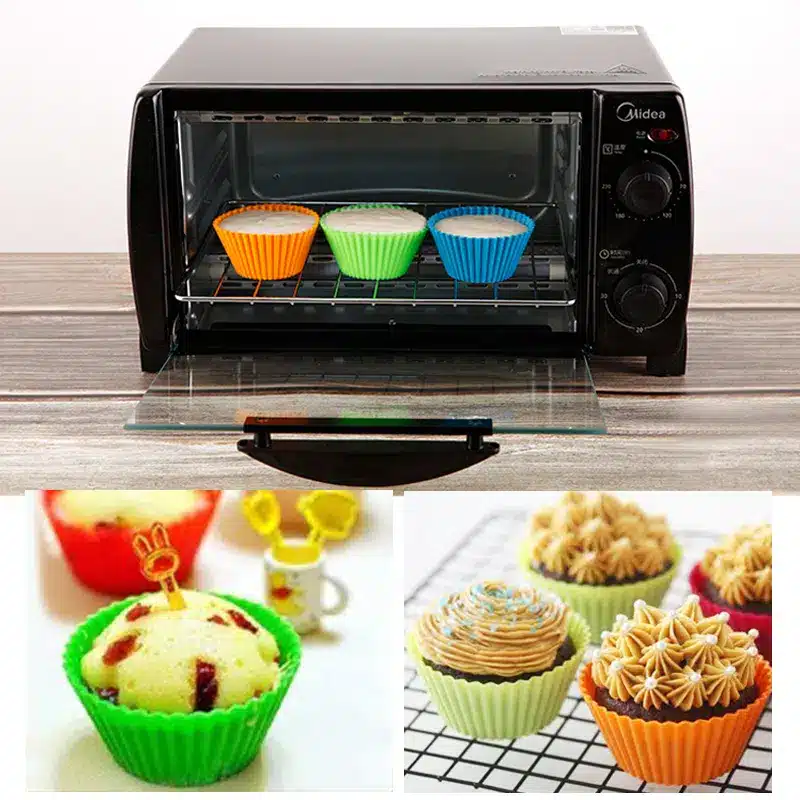
Применение: ТПУ широко используется в спортивном оборудовании, подошвах обуви и автомобильных деталях, где его высокая эластичность и износостойкость эффективно противостоят ежедневному износу. Силикон, с другой стороны, подходит для медицинских приборов, кухонной утвари и уплотнений. Его высокая термостойкость и устойчивость к УФ-излучению делают его более стабильным в сложных условиях.
Если вы ищете высококачественные и доступные силиконовые изделия на заказ, обращайтесь в ZSR.
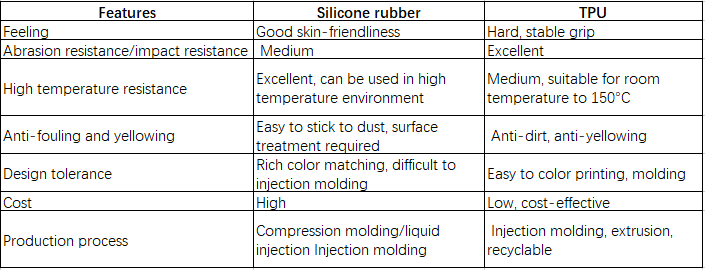
Пожалуйста, ознакомьтесь с простым сравнением преимуществ, чтобы ускорить выбор материала:
Кто выберет силиконовый материал, а кто — термопластичный полиуретан?
В целом, для тех, кто ценит долговечность и контроль затрат, мы рекомендуем термопластичный полиуретан (ТПУ). Для пользователей, предпочитающих комфорт и мягкость, мы рекомендуем силикон. Производителям оборудования и владельцам брендов этих продуктов следует выбирать продукцию, исходя из позиционирования продукта и функциональных возможностей. Силикон рекомендуется, особенно для высокотемпературных применений и для тех, для кого приоритетны требования сертификации FDA. Для OEM/ODM-менеджеров, стремящихся к балансу цены и производительности, ТПУ предпочтителен. Для производителей товаров для матери и ребенка/медицинских изделий силикон рекомендуется для применений, требующих устойчивости к кипячению и высоких гигиенических стандартов.

Когда следует использовать силикон, а когда — термопластичный полиуретан?
Если требуются термостойкость, стойкость к высоким температурам, химическая коррозионная стойкость, стойкость к ультрафиолетовому излучению, озоностойкость и стойкость к плесени, а также стойкость к кипячению и интенсивной дезинфекции, мы рекомендуем выбирать силиконовые материалы. Силиконовые материалы являются предпочтительным выбором в случаях, когда требуется стойкость к экстремальным температурам, стойкость к погодным условиям, медицинские имплантаты и т. д.
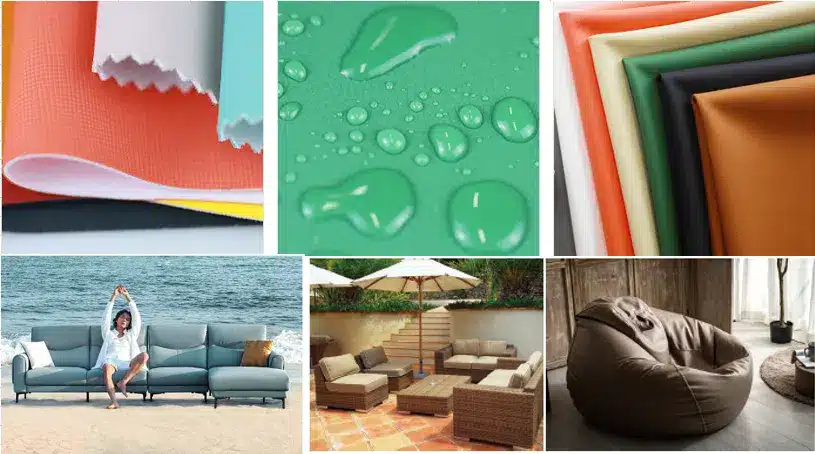
Если для клиентов важны такие характеристики, как ударопрочность, маслостойкость, износостойкость, стойкость к истиранию и структурная защита, мы рекомендуем использовать материалы TPU. TPU предпочтительны для спортивного инвентаря, защиты мобильных телефонов и износостойких изделий. В то же время, если отрасль заказчика ограничена в средствах и не требует использования в условиях высоких температур, мы рекомендуем выбирать TPU.
Силикон предпочтителен для областей применения, где требуются высокие температуры, химическая коррозия, безопасность в медицине и электронная изоляция, в то время как ТПУ предпочтителен для областей применения, где требуются износостойкость, маслостойкость, лёгкость обработки и долговечность. Хотя эти два материала могут пересекаться в практическом применении (например, чехлы для мобильных телефонов), их можно дополнительно дифференцировать по таким свойствам, как твёрдость и тактильные ощущения.

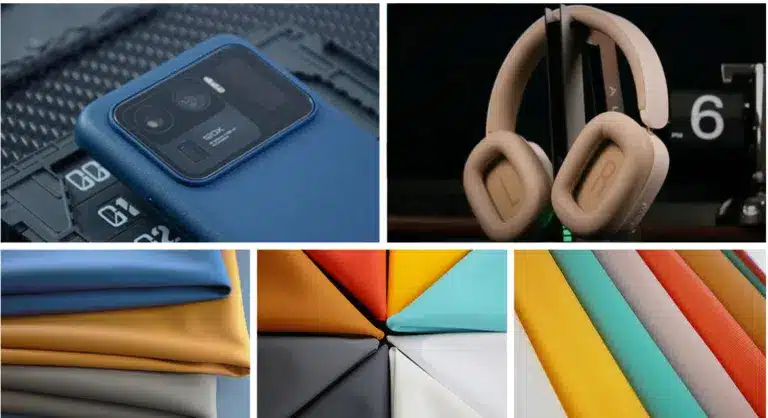
Где используется силиконовый материал, а где — материал ТПУ?
Устойчивость к высоким температурам:
Силикон обладает свойствами устойчивости к высоким температурам и подходит для случаев, когда необходимо противостоять высоким температурам или химической коррозии, например, в электронных приборах, транспортных средствах на новых источниках энергии и в других областях.

Требования к удобству для кожи и гибкости:
Силикон мягок и приятен на ощупь, нетоксичен и не имеет запаха, подходит для кожи человекоподобных роботов, медицины и других областей.
Например, силиконовые материалы, используемые в формах для детского питания, сосках, кухонных принадлежностях и уплотнителях электроприборов;

Требования к износостойкости и эластичности: ТПУ обладает износостойкостью и превосходной эластичностью, что делает его широко используемым в спортивном оборудовании, игрушках и промышленных изделиях.
Высокая твердость и универсальность: ТПУ обладает регулируемой твердостью и поддается различным методам обработки, что делает его подходящим для потребительских товаров, таких как чехлы для мобильных телефонов и планшетов. Примеры включают чехлы для мобильных телефонов, корпуса для 3C-продуктов, спортивную защитную экипировку, снаряжение для активного отдыха и подошвы для обуви.
Как производить изделия из силикона?
Силикон:
Компрессионное формование твердого силикона
Смешанный силиконовый материал помещается в форму и вулканизируется при высокой температуре. Этот процесс подходит для высокоточных уплотнительных деталей сложной формы, таких как уплотнители и кнопки. Компрессионное формование включает восемь этапов:
1. Предварительная обработка сырья
Твердый силикон требует перемешивания: смешивание производится в открытом смесителе (температура ≤ 45°C) для поддержания колебания твердости ≤ ±2°.
Предварительное формование и резка: Разрежьте резину на куски, в 1.1–1.2 раза превышающие объем полости формы (чтобы избежать нехватки материала и чрезмерного облоя).
2. Предварительная обработка пресс-формы
Медицинские формы необходимо предварительно нагреть до температуры 160–180 °C (120 °C для стандартных форм).
Распылите пищевую смазку (0.5–1.5 мг/см²; чрезмерное нанесение может привести к образованию жирных пятен на поверхности).
3. Позиционирование загрузки
Точно взвешивайте резиновую смесь (погрешность ≤ ±0.5%), чтобы избежать неравномерного давления в полости.
Пример из практики: мочевой катетер дал течь из-за отклонения нагрузки 0.3 г, что привело к разнице в толщине стенки трубки в 0.15 мм.
4. Закрытие формы и герметизация
Первичное прессование: сброс низкого давления 5–10 МПа (для предотвращения попадания воздуха и пузырьков);
Литье под высоким давлением: давление выдержки 15–25 МПа, время рассчитывается в зависимости от толщины (60 секунд на 1 мм).
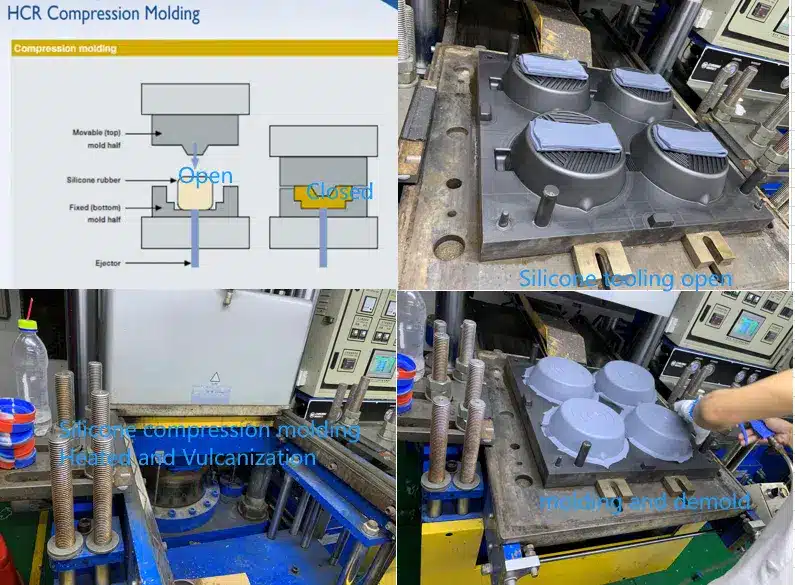
5. Вулканизация
Контроль температуры: 170 ± 2°C (колебания температуры > 3°C повлияют на сшивку);
Время вулканизации = самая толстая часть (мм) × 1.5 минуты (например, 7.5 минут для толщины 5 мм).
6. Открытие формы и удаление деталей.
Медицинские изделия необходимо извлекать с помощью робота-присоски (запрещено извлекать голыми руками).
Сразу же поместите в охлаждающее приспособление для фиксации формы (чтобы предотвратить деформацию под воздействием высоких температур).
7. Постобработка
Мгновенная обработка: Для медицинских деталей требуется криообработка методом снятия заусенцев (хрупкая обработка при температуре -70 °C).
Плазменная очистка: удаление остатков разделительного состава с поверхности (динамическое значение > 50 мН/м).
8. Полная проверка упаковки
100% контроль размеров (точность проектора ±0.005 мм);
Контроль частиц: скрининг с помощью лазерного счетчика частиц (частицы >0.3 мкм, ≤100/см²).
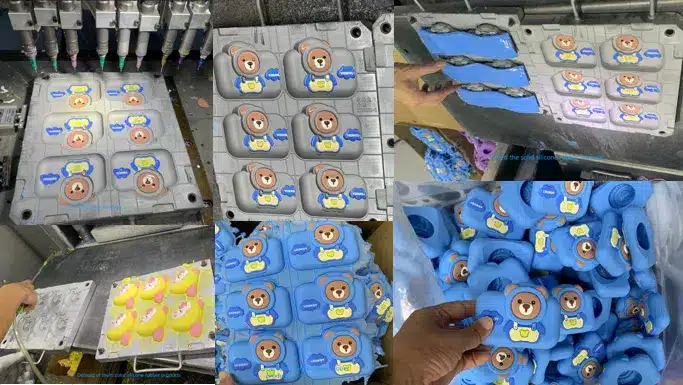
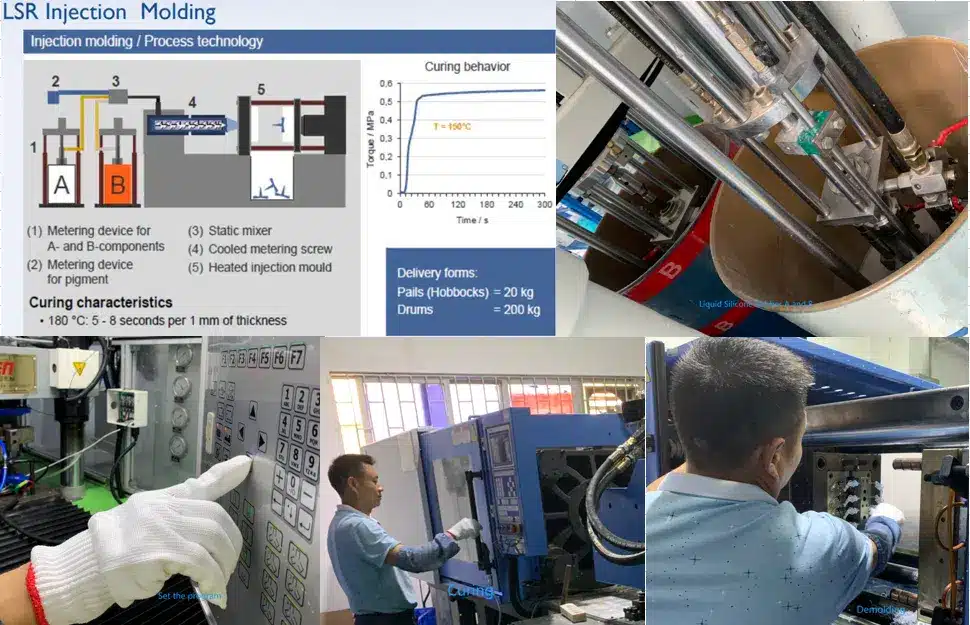
Литье жидкого силикона под давлением
Нагретый силиконовый материал впрыскивается в форму с помощью литьевой машины, а затем охлаждается до затвердевания.
Подходит для изделий, требующих высокой гибкости, таких как медицинские катетеры и соски для детских бутылочек.

Выбор и соотношение жидкого силикона: Выберите подходящий тип жидкого силикона, основываясь на всесторонней оценке применения, свойств и формы продукта. Силикон фазы А служит основным материалом, а силикон фазы В выступает в качестве сшивающего агента, отвердителя и вспомогательного вещества. Контролируя соотношение компонентов А и В, вы можете регулировать скорость отверждения силикона, его твердость, цвет и другие свойства.
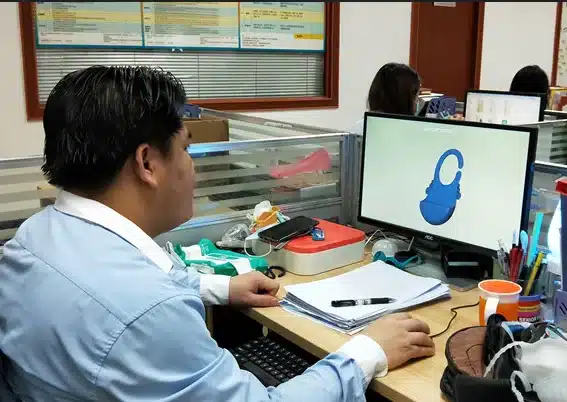
Дизайн пресс-формы:
Проектирование пресс-формы является ключевым этапом процесса литья жидкого силикона под давлением.
При проектировании пресс-формы необходимо учитывать такие факторы, как форма изделия, размер, толщина стенок, требования к поверхности и другие факторы, чтобы обеспечить хорошие эксплуатационные характеристики изделия.
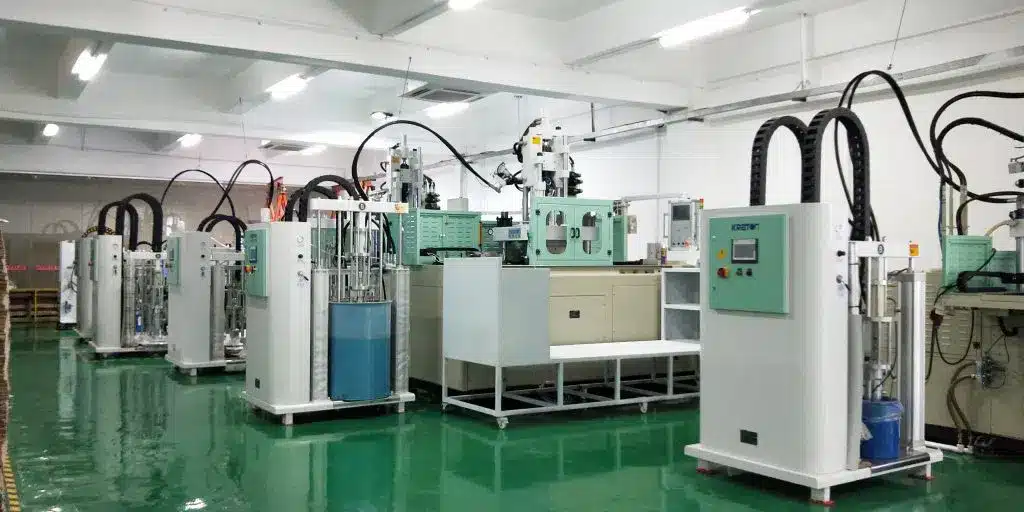
Смешивание и подача жидкого силикона: Система дозирования жидкого силикона подает фазы А и В в пропорции, которые затем смешиваются и окрашиваются соответствующим образом в смесительном устройстве. Смешанный жидкий силикон поступает в статический смеситель через редукционный клапан и обратный клапан для гомогенизации, а затем через регулирующий клапан поступает в дозирующую трубу литьевой машины.
Литье под давлением: Шнек транспортирует жидкий силикон и дополнительно гомогенизирует его. Когда жидкий силикон достигает передней части обратного клапана, обратный клапан быстро закрывается для впрыска, и шнек проталкивает жидкий силикон через переключающее сопло и систему холодных каналов в полость пресс-формы.
Отверждение и извлечение из формы:
Под действием высокой температуры и давления жидкий силикон быстро вулканизируется и затвердевает в полости формы. После полного затвердевания силикона форма открывается и изделие извлекается. После извлечения из формы изделие проходит контроль качества, включая внешний вид, размеры и эксплуатационные характеристики.
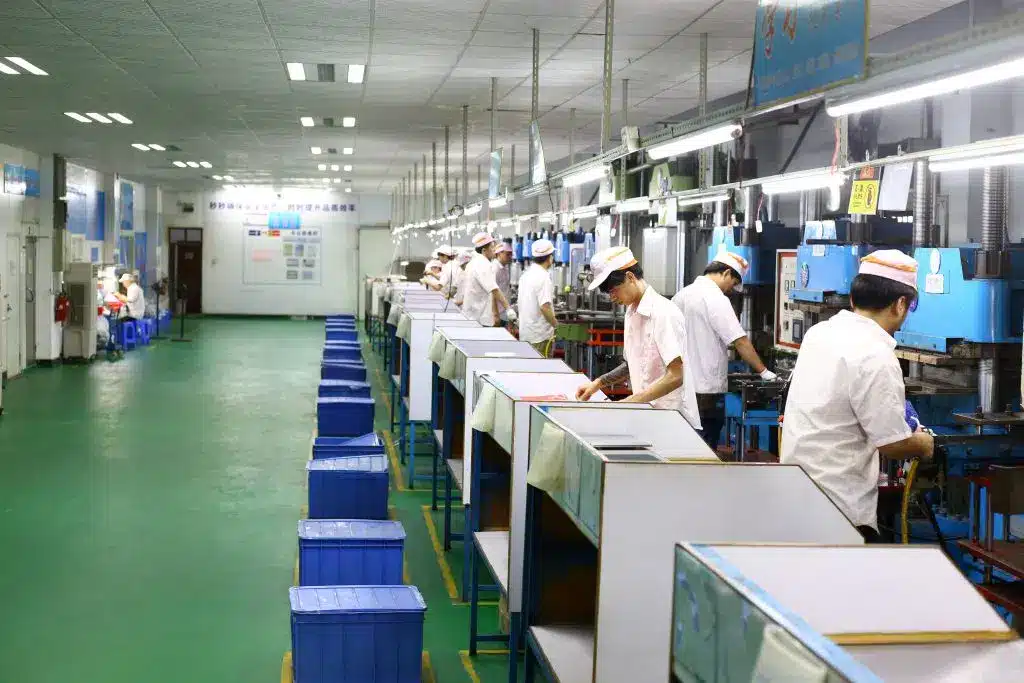
Проверка качества:
Готовые изделия из силикона проходят строгий контроль качества, включая внешний вид, точность размеров и твёрдость. Любые дефекты или несоответствующая стандартам продукция оперативно выявляются и устраняются.
Постобработка и упаковка:
Сертифицированные силиконовые изделия проходят постобработку, включая очистку и обрезку, перед упаковкой. При упаковке необходимо соблюдать осторожность, чтобы сохранить внешний вид и качество силиконовых изделий, а также исключить их повреждение при транспортировке и хранении.
Экструзионное формование силикона
Сырье продавливается через экструдер для формирования трубчатых и полосчатых изделий, таких как силиконовые трубки и уплотнительные ленты.
Экструзионное формование — это непрерывный процесс производства силиконовых изделий. Сырой силиконовый материал выдавливается в экструдер, придавая ему нужную форму, затем охлаждается и нарезается на готовые изделия. Процесс включает следующие этапы:
Подготовка сырья: Аналогично процессу компрессионного формования, сырьевой силикон, вулканизирующий агент, мастербатч и другие сырьевые материалы смешиваются и очищаются.
Ввод в эксплуатацию экструдера: В зависимости от формы и размера силиконового изделия выбирается и вводится в эксплуатацию соответствующий экструдер. Экструдер обычно состоит из шнека, цилиндра, фильеры и нагревательного устройства.
Экструзионное формование:
Смешанное силиконовое сырье добавляется в экструдер.
Вращающийся шнек постепенно проталкивает силиконовое сырье по направлению к фильере.
Там силиконовое сырье выдавливается через фильеру в нужную форму.

Охлаждение и резка: Экструдированные силиконовые изделия проходят процессы охлаждения и резки. Охлаждение может осуществляться с помощью воды или воздуха для быстрого затвердевания силиконового изделия. Резка может производиться вручную или автоматически для нарезки силиконового изделия на необходимую длину.
Экструзионное формование обладает такими преимуществами, как высокая эффективность производства, стабильность формы изделий и возможность непрерывного производства. Однако этот процесс имеет и недостатки, такие как относительно низкая точность размеров изделий и высокая стоимость пресс-форм.
Каландрирование твердого силикона
Сырье прессуется в листы или пластины с помощью каландра, подходящего для простых изделий, таких как силиконовые прокладки и ленты. Процесс каландрирования силикона включает в себя следующие основные этапы:
Подготовка сырья:
Сырье подвергается компаундированию и пластификации, затем через экструдер выдавливается в формованный лист, подготавливая его к последующему каландрированию.
Каландрирование:
Резиновый материал подается в каландр, где продавливается через валки, образуя лист или пленку равномерной толщины. Этот процесс позволяет контролировать толщину (обычно от 0.05 до 1.00 мм) и управлять текстурой поверхности.
Постобработка:
После формования изделие подвергается охлаждению, вытяжке и продольной резке, после чего его сматывают в рулон или разрезают на отдельные формы.
Для придания некоторым изделиям окончательной формы требуется высечка.
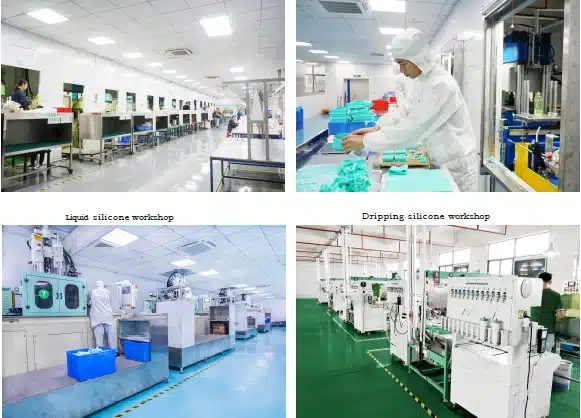
Этот процесс подходит для производства листовых изделий, таких как силиконовые прокладки, катушки и плёнки. Он отличается непрерывностью производства и высокой точностью размеров, но стоимость оборудования относительно высока.
Резка и формовка
Высечка и лазерная резка используются для резки силиконовых листов на заданные формы, такие как прокладки и резиновые уплотнители. Высечка использует пресс, штамп и пуансон для резки силиконовых листов по заранее разработанным шаблонам. Этот процесс подходит для изделий с низкой твёрдостью, и формы больше не ограничиваются прямыми краями или прямыми углами. Типичные продукты включают резиновые прокладки и прокладки. Лазерная резка использует режущий станок для резки силиконовых листов на различные размеры и формы. Она подходит для прецизионных изделий, требующих высокой точности, без ограничений по размеру. Типичные продукты включают фланцевые прокладки. Преимущества этого процесса включают высокую производительность, простоту производства и точные размеры изделия. Недостатки включают высокие потери материала.
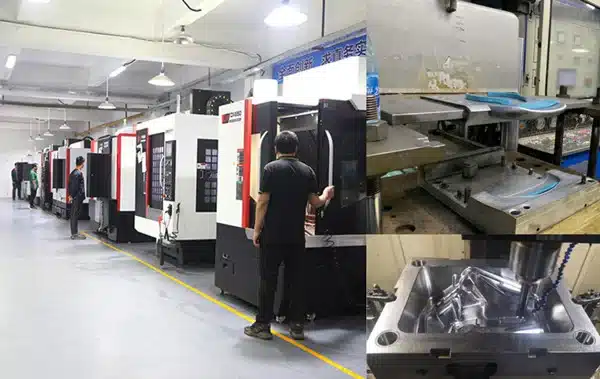
Как производить изделия из ТПУ?
Методы производства изделий из ТПУ включают литье под давлением, экструзию, выдувное формование и переработку.
1. Литье под давлением: Литье под давлением включает в себя впрыскивание расплавленного ТПУ-материала в форму, его охлаждение и затвердевание в желаемый продукт. Литье под давлением подходит для производства изделий из ТПУ сложной формы и с точными размерами, таких как подошвы обуви и автомобильные детали.
2. Экструзия: Экструзия включает в себя экструзию расплавленного ТПУ-материала через формовочное сопло, его охлаждение и затвердевание для получения желаемого продукта. Экструзия подходит для производства длинных, тонких или трубчатых изделий из ТПУ, таких как уплотнительные ленты и шланги.
3. Каландрирование: Каландрирование включает в себя прессование расплавленного ТПУ-материала с помощью прокатного или каландрового механизма для получения желаемого изделия. Каландрирование подходит для производства однослойных или многослойных тонких изделий из ТПУ, таких как упаковочные пленки и звукоизоляционные материалы.

Процесс:
- Подготовка сырья: Выберите подходящее сырье ТПУ и выполните необходимую предварительную обработку, например, дробление гранул и сушку.
- Дозирование материала: Точно смешайте сырье ТПУ и другие вспомогательные материалы, такие как пластификаторы, стабилизаторы и красители, в соответствии с требованиями к продукту.
- Смешивание расплава: Загрузите точно пропорциональные исходные материалы в плавильную печь для смешивания и плавления до тех пор, пока они не достигнут состояния, пригодного для формования.
- Литье: Выберите подходящий метод формования, например литье под давлением, экструзию или каландрирование, исходя из конкретных требований к продукту.
- Охлаждение и отверждение: Охладите отформованный материал ТПУ, чтобы он быстро затвердел, сохранив нужную форму и размер.
- Вторичная обработка: При необходимости выполните вторичную обработку, такую как обрезка, резка и полировка формованного изделия из ТПУ, для достижения конечных технических характеристик продукта.
Особенности: высокая эффективность производства, простота вторичной обработки и низкие затраты на изготовление пресс-форм.

Сколько силикона и ТПУ?
Силикон пользуется высоким спросом в сегменте товаров высокого класса, требуя более высокого качества и, следовательно, относительно более высокой стоимости. ТПУ, с другой стороны, может занимать большую долю рынка в сегментах среднего и нижнего ценового диапазона, предлагая более доступные цены.


Если вам требуются силиконовые изделия, изготовленные на заказ , компания ZSR предложит вам лучшие цены, внимательное обслуживание и высококачественную продукцию.

Изготовленные на заказ силиконовые изделия | Обслуживание OEM/ODM
Как выбрать силикон или ТПУ?
Выбор между ТПУ и силиконом следует определять на основе ключевых показателей эффективности для конкретного применения, включая механические свойства, термостойкость и химическую стабильность:
Механические свойства и термостойкость
- ТПУ: Обладает высоким модулем упругости (60–95 по Шору А), широким диапазоном твёрдости, превосходной износостойкостью и диапазоном температурной стойкости от -40°C до 80°C (некоторые модели выдерживают до 120°C). Подходит для изделий, подверженных частой деформации или износу, например, для спортивного инвентаря, подошв обуви и чехлов для телефонов.
- Силикон: Обладает меньшей эластичностью (по Шору А 10-80), но более широким диапазоном термостойкости (от -60 °C до 230 °C) и исключительной высокотемпературной стабильностью, что делает его пригодным для применений, требующих экстремальной термостойкости, например, для медицинских приборов и кухонной утвари.
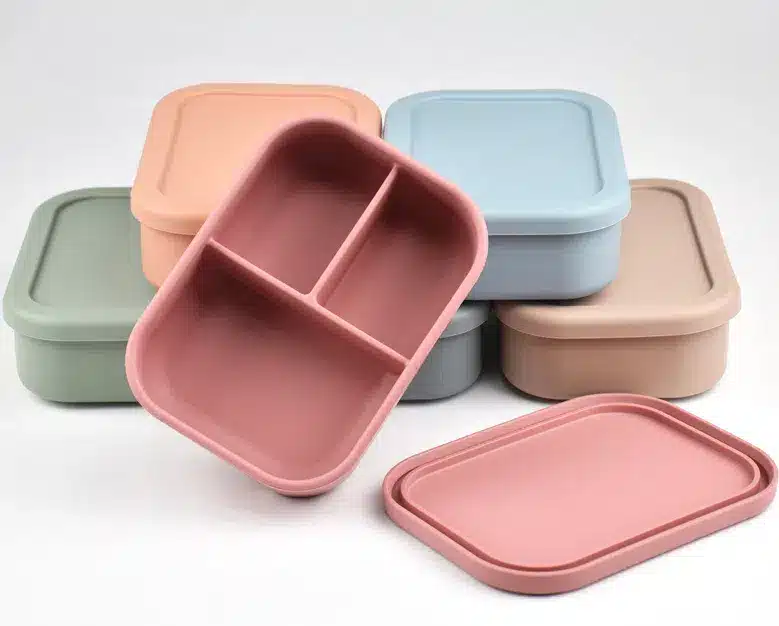
Химическая стабильность
- ТПУ: Устойчив к маслам и гидролизу, однако длительное воздействие жира или ультрафиолетовых лучей может ухудшить его эксплуатационные характеристики, что делает его непригодным для использования на открытом воздухе или в маслянистых средах.
- Силикон: Устойчив к кислотам, щелочам и ультрафиолетовому излучению, обладает высокой химической стабильностью, что делает его пригодным для применений, требующих высокой степени гигиены, например, для медицинских приборов и товаров для детей.
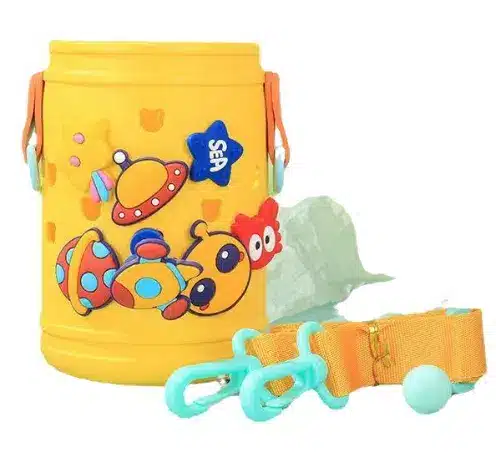
Области применения
- ТПУ: Чехлы для телефонов (амортизирующие свойства, износостойкость), спортивный инвентарь (эластичность), автомобильные детали (стойкость к воздействию масел)
- Силиконовые: Кухонные принадлежности (высокотемпературная стойкость), уплотнители (высокотемпературная стабильность), медицинские приборы (гигиена)
ТПУ предпочтителен для лёгких, прозрачных и простых в обработке материалов. Силикон предпочтителен для термостойкости, гигиенической безопасности и долговечности при использовании вне помещений.
Как контролировать качество изделий из силикона?
Контроль качества силиконовых изделий требует полного контроля всего процесса: от контроля сырья и оптимизации процесса до проверки готовой продукции. Ниже перечислены ключевые точки контроля:
Контроль качества сырья
- Аудит поставщика: Выбирайте поставщиков сырья, сертифицированных по ISO, включая FDA/LFGB. Каждая партия сырья должна иметь сертификат анализа (COA) и данные о температуре и влажности при транспортировке.
- Стандарты тестирования: Входные испытания: Летучие органические соединения (ЛОС) ≤ 0.01 ppm, отклонение твердости ±5 по Шору А.
- Управление хранилищем: Склады должны быть сухими и темными, а принцип «первым пришел — первым ушел» должен применяться для обеспечения использования сырья в течение срока его годности.
- Оптимизация производственного процесса
- Дизайн рецептуры: Отрегулируйте содержание силиконового масла в зависимости от характеристик продукта (обычно формование при температуре 170–230 °C), чтобы обеспечить текучесть и устойчивость к деформациям. • Параметры формования:
- Литье под давлением: Температура 170-230°С, Давление 8-15 МПа, Скорость 15-25 г/с
- Компрессионное формование: Температура формы 160–180 °C, вентиляция 0.5–1 на квадратный сантиметр
Последующая обработка: температура вулканизации ±2°C, вторичная вулканизация для промышленных изделий при 200°C в течение 4 часов, поэтапное отверждение для медицинских изделий (120°C в течение 1 часа → 150°C в течение 2 часов).
Проверка готовой продукции
- Внешний осмотр: На поверхности нет пузырьков и царапин, цвет/прозрачность соответствуют стандартам.
- Физические свойства: Твердость, прочность на растяжение, сопротивление раздиру и другие показатели должны соответствовать национальным стандартам.
- Химические испытания: Испытания на устойчивость к кислотам и щелочам, а также на старение. Медицинская продукция должна проходить испытания на биосовместимость по стандарту ISO 10993.
Как контролировать ТПУ Качество продукции?
Контроль качества продукции ТПУ требует учета множества аспектов, включая выбор сырья, технологию обработки и контроль окружающей среды.
Контроль качества сырья
Выбирайте материалы ТПУ, соответствующие стандартам, чтобы гарантировать соответствие таким основным свойствам, как эластичность, термостойкость и химическая стойкость. Избегайте использования сырья, содержащего примеси или не полностью пластифицированного, чтобы избежать таких проблем, как температура неплавления поверхности и просачивание порошка.
Оптимизация процессов
- Контроль температуры:
- Установите температуру обработки в соответствии с характеристиками термопластичного полиуретана (ТПУ), чтобы избежать чрезмерно высоких или слишком низких температур, которые могут привести к деформации или недостаточному склеиванию. Например, склеивание термоклеем требует точного контроля температуры около 120°C, что обеспечивает равномерное распределение температуры по всей зоне склеивания.
- Регулировка давления:
- Отрегулируйте давление в зависимости от толщины и площади поверхности изделия, чтобы избежать чрезмерного давления, которое может привести к истончению материала или появлению отметин.
- Процесс формования:
- Такие изделия, как эластичные ленты, требуют обжига и закалки, чтобы уменьшить изгиб и спутывание.

Управление окружающей средой и хранением
Избегайте длительного воздействия высоких температур и влажности. Храните в сухом, тёмном месте, чтобы предотвратить повреждение ультрафиолетом и проникновение химических веществ.
Проверка готовой продукции
Внедрить строгий контроль качества, включая проверку сырья, выборочную проверку полуфабрикатов и тестирование характеристик готовой продукции, чтобы оперативно выявлять и устранять потенциальные проблемы.
Как чистить изделия из силикона и ТПУ-силикона?
Силикон: можно кипятить, стерилизовать при высоких температурах и мыть в посудомоечной машине.
ТПУ: Чистить теплой водой или 70% спиртом, не термостойкий.
Рекомендуется регулярная чистка. Инструкции по чистке приведены в инструкции к изделию.
Больше часто задаваемых вопросов
Резюме
Подводя итог, можно сказать, что выбор материала зависит от комплексного решения: среды использования продукта, желаемых тактильных ощущений и бюджета. Силикон предпочтителен в случаях, когда требуются превосходные тактильные ощущения, высокая термостойкость, а также гигиеничность и безопасность для кожи.
ТПУ — предпочтительный материал для применений, требующих износостойкости, структурной прочности и контроля затрат, подходящий для массового производства потребительской электроники и наружных применений. Если у вас есть вопросы по вашему проекту и необходимым материалам, пожалуйста, свяжитесь с нашим Z.S.R. для дальнейшей оценки.
Дальнейшее чтение




Техническая информация
Об авторе: Международная группа ЗСР
Компания ZSR International Group (Hong Kong) Co., Limited является универсальным поставщиком формованных силиконовых изделий и решений для формования силиконовых изделий в сфере потребительских товаров. Мы предлагаем услуги OEM, от проектирования силиконовых изделий до контрактного производства силиконовых изделий. Мы имеем возможности для изготовления силиконовой оснастки на заказ, формованных изделий из жидкого силиконового каучука ( LSR ), формованных изделий из твердого силикона, формованных многоцветных силиконовых изделий. Мы также можем изготавливать на заказ формованные силиконовые изделия, формованные изделия из LSR, формованные методом капельного впрыскивания ( соинъекции ) многоцветные силиконовые изделия.

