Manchon en silicone sur mesure pour bouteille en verre | Projet Royaume-Uni 2021

|
Produit |
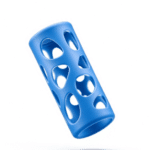
Manchon cylindrique en silicone pour bouteille en verre avec découpe |
|---|---|
|
Quantité de commande |
Commande initiale : 50 000 pièces |
|
Source |
Silicone solide de qualité alimentaire |
|
Spécifications clés |
Dureté: Rive A40 Résistance à la température : -40 °C à 230 °C |
|
Certifications |
LFGB, FDA, sans BPA |
|
Délai De Mise En Œuvre |
Évaluation DFM : H 24 |
Détails du projet
Une marque britannique spécialisée dans les protections pour bouteilles et accessoires souhaitait développer un manchon en verre résistant à la chaleur et antidérapant. Après la conception et la fabrication d'un prototype, plusieurs problèmes sont apparus lors des tests : concentration des contraintes sur les bords des perforations, mauvais ajustement entre le diamètre du manchon et celui du verre, et qualité irrégulière du formage des parois des perforations.

L'équipe d'ingénierie de ZSR a effectué une évaluation DFM (Design for Manufacturing) des échantillons en 24 heures, optimisant les perforations, le diamètre du manchon et la structure de ventilation pour aider le client à améliorer la qualité du moulage du produit et la compatibilité d'assemblage.
Sur la base des résultats de l'analyse de fabrication (DFM), le projet est passé à la fabrication des moules et à la production d'échantillons, suivies d'une vérification de la qualité du premier lot avant la production en série.
Données de livraison
Évaluation de la conception pour la fabrication (DFM) en ingénierie
Arrondi des bords des trous

ZSR a transformé la forme en nid d'abeille du trou dans le manchon en une forme en goutte d'eau ; a ajouté un rayon de 0.5 mm au bord de chaque trou et a réalisé une transition douce à la base de la paroi du trou.
Les perforations en nid d'abeille retiennent facilement la poussière et les taches de café, nécessitant une petite brosse pour le nettoyage. Les perforations en forme de goutte d'eau offrent une surface antidérapante et sont plus faciles à nettoyer ; leurs bords anguleux peuvent entraîner un assemblage trop serré de la paroi avec le noyau lors du démoulage, ce qui risque de la déchirer en cas de forte traction. Le rayon de courbure supplémentaire de 0.5 mm sur les bords des perforations répartit les contraintes sur la surface incurvée, assurant un démoulage facile et complet.
Contrôle précis des interférences du diamètre du manchon
En se basant sur les caractéristiques de récupération élastique du silicone Shore 40A, l'interférence du diamètre intérieur du manchon a été calculée avec précision à 0.8 mm ; un anneau surélevé de 0.6 mm a été placé autour des bords supérieur et inférieur du manchon de la bouteille ; le diamètre intérieur a été contrôlé par la référence de positionnement du moule, avec une tolérance cible de ±0.2 mm.
Le manchon de la bouteille est maintenu par un ajustement serré pour assurer un maintien élastique du verre. Un ajustement trop serré rend le manchon trop difficile à installer, tandis qu'un ajustement trop faible entraîne un maintien lâche et un risque de glissement. Un ajustement serré de 0.8 mm, conçu en fonction des caractéristiques de récupération élastique du silicone 40A, associé aux anneaux surélevés sur les bords supérieur et inférieur, garantit un maintien optimal du manchon contre la paroi du verre. Un contrôle rigoureux de la tolérance du diamètre intérieur du moule assure la constance du diamètre de chaque manchon.
Épaississement et reliure des bords supérieurs et inférieurs
Les ingénieurs ont épaissi les bords supérieur et inférieur du manchon de 1.8 mm à 2.4 mm et ont utilisé un bord arrondi de 1.0 mm de rayon à l'ouverture pour améliorer la rigidité de celle-ci.
Le rebord est la zone soumise à des contraintes répétées lors de la pose du verre ; s’il est trop fin, il risque de se déchirer. Les bords supérieur et inférieur sont épaissis à 2.4 mm et arrondis afin d’améliorer leur résistance à la flexion et d’éviter les fissures, même après une utilisation intensive.
Fabrication de moules, production d'échantillons et vérification de la qualité

Traitement du moule
Le groupe ZSR dispose de 10 centres d'usinage CNC de pointe et de 4 machines d'électroérosion , permettant la fabrication de moules pour manchons de bouteilles en silicone. Les noyaux percés sont usinés avec précision, les cavités polies miroir et les surfaces de joint rectifiées avec une grande précision, le contrôle des bavures étant rigoureux.

Moulage de silicone
La production est assurée par 48 presses à mouler à l'état solide , 12 presses à mouler à l'état liquide et 13 presses à injecter du silicone , selon un procédé intégré de moulage à l'état solide permettant de produire rapidement 15 000 manchons en silicone pour bouteilles en 18 jours . Plus de 10 lignes d'impression et de pulvérisation permettent également d'imprimer des logos ou des motifs sur les manchons en silicone pour bouteilles en verre.

Vulcanisation secondaire
Après moulage, les manchons en silicone pour bouteilles en verre subissent une vulcanisation secondaire à 200 °C pendant 2 heures.
Le processus de durcissement secondaire élimine les composés volatils à petites molécules du silicone, réduit l'odeur du produit et garantit que les manchons répondent aux normes de sécurité pour le contact alimentaire.
Contrôle de la qualité
|
Test |
État |
Critères d'acceptation |
Résultat |
|---|---|---|---|
|
Test de résistance à la déchirure par découpe |
Tirez et frottez les bords découpés 2 000 fois. |
Aucune déchirure ni craquelure autour des bords découpés |
Passé |
|
Test de fatigue de l'ajustement des manches |
Enfiler et retirer le manchon d'une bouteille en verre 5 000 fois. |
Aucune déchirure, déformation ou blanchiment visible dû au stress |
Passé |
|
Test d'adhérence et d'antidérapant |
Enfilez le manchon sur une bouteille en verre, puis retournez-la et secouez-la verticalement. |
La manche reste bien en place sans glisser. |
Passé |
|
Test de cyclisme thermique |
50 cycles de chauffage et de refroidissement entre -40°C et 230°C |
Aucune déformation, fissure, délamination ni exsudation d'huile |
Passé |
|
Inspection des tolérances dimensionnelles |
Mesurez le diamètre intérieur et les dimensions de découpe à l'aide d'un système de mesure optique 2D. |
Écart dimensionnel inférieur à ±0.2 mm ; découpes correctement alignées |
Passé |
|
Inspection visuelle |
Inspection visuelle à 100 % de la surface du manchon |
Aucune bulle, aucun remplissage incomplet, aucune bavure ni rayure ; bords de découpe lisses |
Passé |
|
Test de migration par contact alimentaire |
Testé conformément aux exigences applicables de la LFGB et de la FDA |
Aucune migration inacceptable de substances nocives ; conforme aux exigences applicables en matière de contact alimentaire |
Passé |
Les échantillons de production ont satisfait aux exigences de résistance à la déchirure, de résistance à la fatigue de l'ajustement de la gaine, d'adhérence et de glissement, de résistance aux cycles thermiques, de contrôle dimensionnel, d'inspection visuelle et de contact alimentaire. En particulier, aucune déchirure ni blanchiment dû aux contraintes n'a été observé après 5 000 cycles d'enfilage/retrait.
Produits associés


Avis et commentaires des clients
Le client britannique était ravi de sa commande : « Ce manchon pour bouteille s’adapte parfaitement à nos verres et ne glisse pas. La couleur est fantastique ! Merci ! » Il a ensuite passé une nouvelle commande de 30 000 unités.

Manchon en silicone sur mesure pour bouteille en verre
Solutions OEM et ODM pour les marques, les détaillants, les grossistes et les vendeurs en ligne. Manchons en silicone alimentaire pour bouteilles en verre, conformes aux normes LFGB/FDA.
Autre projet


Pour la production à l'échelle industrielle, le groupe ZSR exploite également un service dédié au moulage par compression du silicone pour les pièces en silicone sur mesure.
